 Jędrzej Siewierski
Autor: Jędrzej Siewierski, CEO i współzałożyciel JSON Crew.
Hasło „OEE” wpisuje w Google około 1 600 osób miesięcznie (dane Google Ads dla Polski). Prawie wszyscy dostają ten sam wzór. Wzór jest prosty. Problem w tym, że wynik policzony z kartki prawie zawsze wychodzi za wysoki.
Najłatwiej zobaczyć to na przykładzie piekarni (to przykład poglądowy, liczby są umowne). Piec może upiec sto bochenków na godzinę. Pod koniec zmiany na półkach leżą mniej więcej dwie trzecie tego, co mógłby dać. Piekarz pamięta, że piec raz stanął na czterdzieści minut, i pamięta przejście z chleba na rogale. Nie pamięta dwudziestu chwil, kiedy ciasto przykleiło się do taśmy. Nie zauważył też, że piec od tygodnia piecze trochę wolniej, bo ktoś ustawił go ostrożniej.
Tę lukę między tym, co maszyna mogłaby zrobić, a tym, co naprawdę zrobiła dobrze, mierzy OEE. Poniżej policzysz je sam i sprawdzisz, dlaczego kartka zawyża wynik.
W skrócie
- OEE odpowiada na trzy pytania: czy maszyna pracowała, czy pracowała w pełnym tempie i czy robiła dobre sztuki. Wzór: dostępność × wydajność × jakość.
- Straty się mnożą. Trzy wyniki po 90% dają razem tylko około 73%.
- OEE z ręcznych raportów jest zwykle zawyżone i spóźnione: kartka nie widzi krótkich postojów ani spowolnień, a raport tygodniowy przychodzi, gdy problem trwa już od dawna.
Definicja. OEE (z angielskiego Overall Equipment Effectiveness, po polsku całkowita efektywność wyposażenia) to wskaźnik, który mówi, jaka część planowanego czasu pracy maszyny zamieniła się w dobre sztuki zrobione w pełnym tempie. OEE = dostępność × wydajność × jakość. 100% oznacza, że maszyna przez cały planowany czas robiła wyłącznie dobre sztuki z najwyższą prędkością.
Co to jest OEE? Trzy pytania zadane piecowi
Zmiana w piekarni trwa 8 godzin, czyli 480 minut. Piec w najlepszym tempie piecze 100 bochenków na godzinę. Gdyby wszystko szło idealnie, po zmianie byłoby 800 dobrych bochenków. Żeby zrozumieć, gdzie zniknęła reszta, zadajemy piecowi trzy pytania. Każde ma w OEE swoją nazwę.
Pytanie 1: czy piec w ogóle piekł? Przez 90 minut stał (awaria grzałki, przejście z chleba na rogale, czekanie na ciasto). Piekł więc tylko przez 390 z 480 minut. To jest dostępność: 390 / 480 = 81%.
Pytanie 2: czy piekł w pełnym tempie? Kiedy pracował, piekł 85 bochenków na godzinę zamiast 100. Drzwi otwierane co chwilę, taśma zatrzymywana na moment, ostrożniejsze ustawienie. To jest wydajność: 85 / 100 = 85%.
Pytanie 3: czy bochenki były dobre? Do sprzedaży nadawało się 95% upieczonych bochenków. Reszta była przypalona albo zgnieciona. To jest jakość: 95%.
Mnożymy: 81% × 85% × 95% = około 66%. Z 480 minut zmiany tylko około 315 to naprawdę dobra praca. Reszta zniknęła w trzech różnych miejscach i każde wymaga innej naprawy. Na tym polega użyteczność OEE: wskaźnik pokazuje, czy piekarz ma szukać straconego czasu w postojach, w tempie, czy w brakach.
Jak liczyć OEE? Wzór i kalkulator
Dla maszyny w Twoim zakładzie wzór na OEE wygląda tak:
| Część | Wzór | Co mówi |
|---|---|---|
| Dostępność | (czas planowany − postoje) / czas planowany | jaką część zaplanowanego czasu maszyna pracowała |
| Wydajność | (cykl idealny × liczba wszystkich sztuk) / czas pracy | czy pracowała z prędkością, na jaką ją stać |
| Jakość | dobre sztuki / wszystkie sztuki | jaka część produkcji nadaje się do wysłania bez poprawek |
| OEE | dostępność × wydajność × jakość | jaka część czasu planowanego to dobra produkcja w pełnym tempie |
Przykład poglądowy: 480 minut planowanej pracy, 60 minut postojów, cykl idealny 30 sekund na sztukę, 700 sztuk, z czego 665 dobrych. Dostępność: 420 / 480 = 87,5%. Wydajność: 700 sztuk po pół minuty to 350 minut pracy w idealnym tempie. Maszyna pracowała 420 minut, więc wydajność wynosi 83%. Jakość: 665 / 700 = 95%. OEE: około 69%.
Najczęstszy błąd to zły cykl idealny. Jeśli wpiszesz średni cykl z ostatniego miesiąca zamiast najszybszego, na jaki stać maszynę, wydajność wyjdzie blisko 100%, a spowolnienia znikną z rachunku. Bierz cykl z dokumentacji maszyny albo najszybszy powtarzalny, jaki widziałeś na własne oczy.
Wypróbuj kalkulator. Najpierw przesuń suwaki dla piekarni, potem wpisz liczby swojej maszyny.
Ustaw wszystkie trzy suwaki na 90%. Wynik nie wynosi 90%, tylko około 73%. Każda strata zabiera część tego, co zostawiła poprzednia, więc trzy „całkiem dobre” wyniki dają razem przeciętny.
Ile powinno wynosić OEE?
OEE wiąże się z nazwiskiem japońskiego inżyniera Seiichiego Nakajimy i z systemem TPM (całościowym utrzymaniem ruchu, w którym o maszyny dbają też operatorzy, a nie tylko dział utrzymania ruchu). Według angielskiej Wikipedii termin OEE pojawił się po raz pierwszy w jego książce TPM Tenkai z 1982 roku.
Z Nakajimą wiąże się też słynne 85%. Serwis OEE.com pisze, że taki wynik często uważa się za poziom światowy, a Nakajima traktował go jako minimum, do którego warto dążyć. Większość firm produkcyjnych ma jednak OEE bliższe 60%.
Wikipedia zauważa jednak, że nazywanie 85% poziomem światowym w wielu przypadkach jest błędem. Maszyna do krótkich serii z częstymi przezbrojeniami nigdy nie osiągnie wyniku linii, która cały rok robi jeden produkt. Ważniejsze od porównań jest to, czy Twój wynik rośnie i czy jest prawdziwy.
Sześć wielkich strat: gdzie ucieka czas maszyny
Straty dzieli się na sześć grup, nazywanych sześcioma wielkimi stratami (Wikipedia przypisuje ten podział książce Nakajimy TPM Development Program z 1989 roku). Każda grupa trafia do jednej z trzech części wzoru:
- Dostępność (maszyna stoi): awarie oraz przezbrojenia i regulacje.
- Wydajność (maszyna pracuje za wolno): krótkie postoje oraz spowolnienie.
- Jakość (maszyna robi braki): braki przy rozruchu oraz braki w trakcie produkcji.
Kliknij stratę na mapie poniżej, żeby zobaczyć, czym jest w piekarni i w zakładzie oraz czy kartka ją widzi. Potem zmniejsz ją o połowę.
Popatrz na pole „Czy kartka to widzi”. Krótkie postoje i spowolnienie zabierają w tym przykładzie razem 70 minut, a na ręcznym raporcie zwykle w ogóle się nie pojawiają. Stąd bierze się zawyżony wynik.
Dlaczego OEE liczone na kartce kłamie?
W wielu zakładach OEE liczy się z kartek albo z arkusza uzupełnianego pod koniec zmiany. Operator wpisuje postoje, kierownik raz w tygodniu przepisuje je do tabeli i wysyła raport. Wygląda to rzetelnie, ale ma trzy wady. Te same wady widać w każdym procesie w firmie, nie tylko na produkcji (piszę o tym w artykule o zarządzaniu procesami w firmie).
Kartka nie widzi krótkich postojów
Piekarz nie zapisze, że ciasto przykleiło się do taśmy na półtorej minuty. Nie ze złej woli. Poprawił je, piec pracuje dalej, nie ma o czym pisać. To samo dotyczy spowolnienia: kartka zna godziny pracy, ale nie zna tempa. Błąd idzie zawsze w tę samą stronę, czyli wynik wychodzi lepszy niż w rzeczywistości. Wikipedia zauważa, że ręczny zapis postojów bywa mniej dokładny niż zapis z czujników, choć łatwo od niego zacząć.
Raport tygodniowy przychodzi po fakcie
Jeśli piec zaczął piec wolniej w poniedziałek, a raport za ten tydzień trafia na biurko w środę następnego tygodnia, mija dziewięć dni, zanim ktokolwiek może zareagować. Inżynierowie mają na odstęp między zdarzeniem a chwilą, gdy widzisz jego skutek, osobną nazwę: czas martwy. Im jest dłuższy, tym później reagujesz i tym więcej tracisz po drodze.
Gdy OEE staje się premią
Jeśli premia zmiany zależy od OEE z kartki, krótkie postoje zaczynają trafiać do rubryki „przerwa planowana”, a braki do „poprawek później”. Wikipedia w opisie OEE wprost ostrzega, że przy źle wdrożonym wskaźniku ludzie mogą mieć powód, żeby naginać liczby. To nie jest kwestia uczciwości załogi, tylko znane zjawisko: gdy miara staje się celem, przestaje dobrze mierzyć. Opisuję je szerzej w artykule o prawie Goodharta.
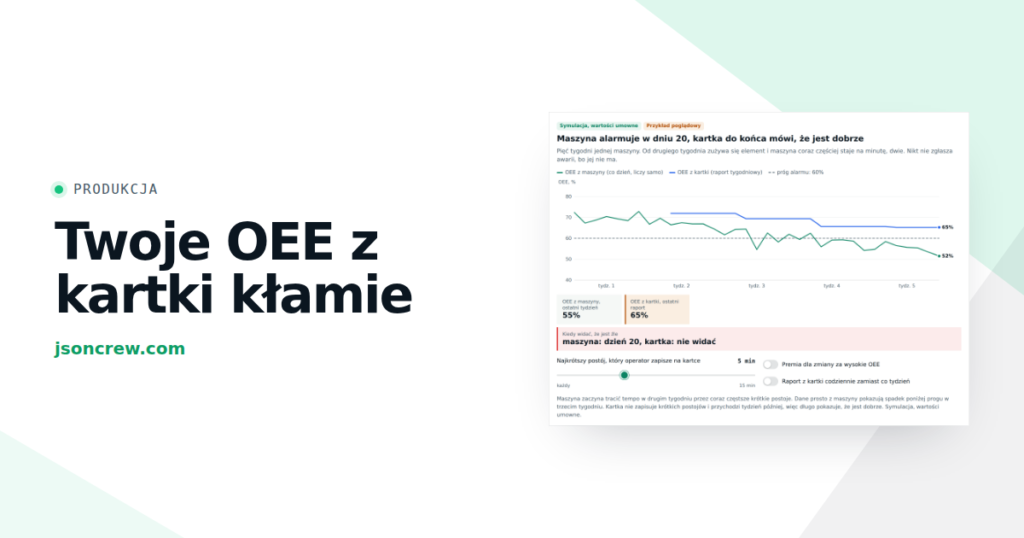
Poniżej widzisz wszystkie trzy wady naraz. To pięć tygodni jednej maszyny, w której od drugiego tygodnia zużywa się element, więc coraz częściej staje na chwilę. Zielona linia to OEE liczone przez samą maszynę, niebieska to raport z kartki. Przesuń próg zapisu postoju i włącz premię za OEE.
Przy ustawieniach domyślnych maszyna spada poniżej progu alarmu w trzecim tygodniu, a kartka do końca pokazuje ponad 60%. Raport codzienny skraca opóźnienie, ale nadal zależy od tego, czy ktoś zapisze każdą minutę.
OEE na żywo: dane prosto z maszyny
Wyobraź sobie, że piec ma mały licznik, który sam zapisuje każde zatrzymanie, każdy upieczony bochenek i każdy odrzucony. Nikt nie musi niczego wpisywać. Licznik wysyła dane przez internet do panelu, w którym widzisz OEE z ostatniej godziny, a nie z zeszłego tygodnia.
Tak działa IoT, czyli internet rzeczy: urządzenia same wysyłają informacje o swojej pracy. W zakładzie takim licznikiem może być sterownik maszyny, który często już dziś zna stan pracy i liczbę cykli, albo prosty moduł dołożony do starszej maszyny. Kiedy dane płyną same, znikają wszystkie trzy wady kartki:
- Widać każdy postój. Postój na 40 sekund jest zapisany tak samo jak awaria na 40 minut. Spowolnienie też widać, bo maszyna zna swój cykl.
- Opóźnienie spada z dni do minut. Spadek tempa widać tego samego dnia, a nie w raporcie za tydzień.
- Wynik nie zależy od tego, kto go wpisuje. Premia może zostać, ale nikt nie przepisuje liczb ręcznie.
Z danymi na żywo przychodzi następny krok. Pierwsza z sześciu wielkich strat to awarie, a awaria rzadko przychodzi bez zapowiedzi. Najpierw przybywa krótkich postojów, spada tempo, rośnie temperatura. To widać na zielonej linii w symulacji powyżej. Przewidywanie awarii na podstawie takich sygnałów to predykcyjne utrzymanie ruchu. Piszę o nim w artykule o predykcyjnym utrzymaniu ruchu.
Jeśli produkujesz maszyny
Część czytelników tego tekstu nie mierzy OEE, tylko produkuje i sprzedaje maszyny. Jeśli jesteś w tej grupie, Twój klient i tak chce wiedzieć, ile naprawdę daje mu maszyna. Pokaż mu to w aplikacji od pierwszego dnia, a zyskasz powód do kontaktu po sprzedaży: przegląd, gdy przybywa krótkich postojów, części, zanim coś się zepsuje, modernizację, gdy maszyna stała się wąskim gardłem. Na naszej mapie sprzedaży to etap wzrostu. Jak budujemy aplikacje dla urządzeń (aplikacja mobilna, chmura i panel dla producenta), opisujemy na stronie Aplikacje IoT.
Co zrobić w poniedziałek
Nie musisz zaczynać od czujników. Wystarczą cztery kroki:
- Wybierz jedną maszynę, tę, która jest wąskim gardłem. Czyli tę, na którą czeka reszta zakładu. Lepsze OEE na maszynie, która i tak czeka na inne, nie przyspieszy całej produkcji.
- Policz OEE z ostatniego tygodnia kalkulatorem wyżej. Zapisz wynik i jego trzy części.
- Przez jeden dzień zapisuj każdy postój, nawet krótki. Stań przy maszynie albo poproś o to operatora, bez premii i bez oceniania. Porównaj wynik z kartką. Różnica to Twoja niewidoczna strata.
- Sprawdź, co maszyna już wie. Wiele sterowników zna stan pracy i liczbę cykli. Jeśli dane już tam są, odczytanie ich jest zwykle prostsze, niż się wydaje.
Kiedy OEE nie pomoże
- Gdy maszyna nie jest wąskim gardłem. Wyższe OEE na maszynie, która czeka na materiał, daje tylko większe zapasy między stanowiskami.
- Gdy brakuje zamówień. OEE mierzy czas planowany. Jeśli maszyna stoi, bo nie ma czego robić, to problem sprzedaży, a nie produkcji.
- Gdy wynik służy do karania. Wtedy ludzie poprawiają liczbę, a nie maszynę.
Gdzie Twoja firma się blokuje?
OEE to tylko jeden obszar. W firmie te same trzy wady (pomiar, który nie widzi części strat, wynik spóźniony o tydzień i liczba, która stała się celem) pojawiają się też w ofertowaniu, sprzedaży, serwisie i zatrudnianiu. Krótki test pokaże, gdzie u Ciebie jest najgorzej.
Gdzie Twoja firma się blokuje?
Osiem zdań o tym, jak Twoja firma reaguje na wyniki. Przy każdym zaznacz, jak często tak u Ciebie bywa. Na końcu zobaczysz, jakim regulatorem jest dziś Twoja firma, czego jej brakuje i od czego zacząć.
Żadne z ośmiu zdań nie pasuje do Twojej firmy. To dobry znak: Twoja pętla decyzji jest spokojna. Sprawdzaj ją raz na kwartał, bo rozbujanie zaczyna się zwykle wtedy, gdy firma rośnie albo zmienia się rynek.
Wyślę Ci 10 pytań do rozpisania jednego procesu, z podpowiedziami do Twojego wyniku
✓ Wysłane
Jędrzej Siewierski, CEO JSON Crew
Najczęstsze pytania
Co to jest OEE w prostych słowach?
OEE to procent planowanego czasu pracy maszyny, w którym robiła ona dobre sztuki w pełnym tempie. Liczy się go jako iloczyn trzech wskaźników: dostępności (czy pracowała), wydajności (czy w pełnym tempie) i jakości (czy sztuki były dobre).
Jaki jest wzór na OEE?
OEE = dostępność × wydajność × jakość. Dostępność to czas pracy podzielony przez czas planowany. Wydajność to cykl idealny pomnożony przez liczbę wszystkich sztuk i podzielony przez czas pracy. Jakość to dobre sztuki podzielone przez wszystkie sztuki.
Jakie OEE jest dobre?
Często podaje się 85% jako poziom światowy. Serwis OEE.com pisze, że Seiichi Nakajima traktował takie liczby jako minimum, do którego warto dążyć, i że większość firm produkcyjnych ma wynik bliższy 60%. Ważniejsze od porównań z innymi zakładami jest to, czy Twój wynik jest prawdziwy i czy rośnie.
Dlaczego OEE z ręcznych raportów jest zawyżone?
Bo kartka nie widzi krótkich postojów ani spowolnień, a raport tygodniowy przychodzi z opóźnieniem. Gdy od wyniku zależy premia, dochodzi pokusa, żeby część postojów wpisać jako planowane przerwy.
Czy do liczenia OEE potrzebuję systemu do zarządzania produkcją (MES) albo czujników?
Na początek nie. Kartka i kalkulator wystarczą, żeby poznać rząd wielkości i znaleźć największą stratę. Dane z maszyny są potrzebne wtedy, gdy chcesz widzieć krótkie postoje, spowolnienia i zmiany na bieżąco, a nie po tygodniu.
Kalkulator OEE
Chcesz sprawdzić, ile naprawdę daje Twoja maszyna?
Wróć do kalkulatora OEE wyżej, wpisz dane z ostatniej zmiany i porównaj wynik z tym, co jest na kartce. Jeśli liczby mocno się rozjeżdżają i chcesz odczytywać dane prosto z maszyny, napisz do nas.
Jak cytować ten artykuł: Jędrzej Siewierski, „OEE: co to jest, jak liczyć i dlaczego wynik z kartki kłamie”, JSON Crew, jsoncrew.com, 2026.